Data Produksi Real-Time: Dari Visibilitas Menuju Pengendalian Operasional
Tue Oct 20 2026
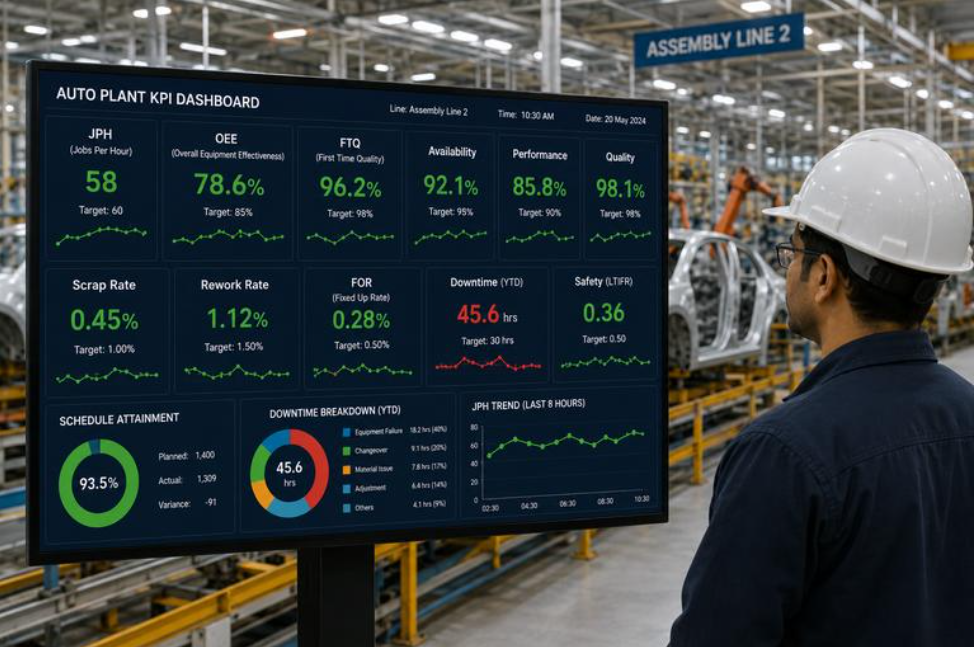
Pendahuluan: Apakah Manajemen Mengetahui Kondisi Produksi Saat Ini?
Bayangkan seorang direktur pabrik bertanya kepada manajer produksi, “Apakah output hari ini masih sesuai target?”
Laporan menunjukkan produksi berjalan normal. Namun, ketika dilakukan pemeriksaan di area produksi, ternyata satu mesin mengalami gangguan berulang, output aktual tertinggal dari rencana, dan sebagian waktu produksi hilang tanpa tercatat secara konsisten.
Masalahnya bukan semata-mata karena mesin mengalami gangguan. Masalah yang lebih besar adalah manajemen terlambat mengetahui apa yang sedang terjadi dan belum memiliki informasi yang cukup untuk menentukan tindakan.
Situasi seperti ini dapat terjadi ketika data produksi baru dikumpulkan pada akhir shift, dicatat secara manual, atau direkap dari beberapa sumber yang berbeda.
Data produksi real-time membantu memperpendek jarak antara kejadian di lantai produksi dan keputusan yang harus diambil.
Namun, real-time bukan sekadar menampilkan angka pada layar. Nilai sebenarnya muncul ketika data yang akurat membantu tim mendeteksi penyimpangan, memahami penyebab, dan mengambil tindakan sebelum dampaknya semakin besar.
1. Apa yang dimaksud dengan data produksi real-time?
Data produksi real-time adalah informasi operasional yang diperbarui cukup cepat untuk membantu pengguna memahami kondisi produksi saat ini dan mengambil tindakan yang relevan.
Informasi yang ditampilkan dapat meliputi:
-
Target dan output aktual produksi.
-
Status mesin: berjalan, berhenti, atau mengalami gangguan.
-
Durasi downtime dan alasan berhenti.
-
Jumlah produk OK dan NG.
-
Cycle time aktual dibandingkan standar.
-
Pencapaian target per shift, lini, atau mesin.
Tidak semua data harus diperbarui setiap milidetik. Frekuensi pembaruan sebaiknya disesuaikan dengan kebutuhan keputusan.
Status mesin yang digunakan untuk merespons gangguan mungkin perlu diperbarui dalam hitungan detik. Sementara itu, laporan produktivitas harian mungkin cukup diperbarui dalam interval tertentu.
Hal yang lebih penting adalah data tersedia tepat waktu, akurat, memiliki definisi yang konsisten, dan dapat ditindaklanjuti.
2. Mengapa laporan akhir shift saja tidak cukup?
Laporan akhir shift tetap diperlukan untuk evaluasi dan dokumentasi. Namun, jika hanya mengandalkan laporan tersebut, tim berisiko terlambat merespons masalah yang muncul selama produksi berlangsung.
Contohnya, sebuah lini memiliki target 1.000 unit per shift. Setelah dua jam, output aktual ternyata tertinggal cukup jauh dari rencana karena gangguan mesin.
Jika penyimpangan baru diketahui pada akhir shift, waktu untuk melakukan pemulihan sudah terbatas.
Sebaliknya, ketika output dipantau selama produksi, supervisor dapat mengetahui bahwa kinerja mulai menyimpang. Tim kemudian dapat memeriksa penyebabnya dan menentukan tindakan yang sesuai.
Dua pendekatan pemantauan produksi
Pemantauan setelah kejadian
Produksi berjalan → data direkap → laporan selesai → masalah dianalisis → tindakan dilakukan
Risiko: penyimpangan bisa terlambat diketahui dan peluang pemulihan berkurang.
Pemantauan selama produksi
Produksi berjalan → data diperbarui → penyimpangan terlihat → tim memeriksa penyebab → tindakan dilakukan
Manfaat yang diharapkan: masalah diketahui lebih cepat sehingga tim memiliki kesempatan merespons lebih awal.
Pemantauan real-time tidak otomatis menyelesaikan masalah. Jika data sudah terlihat tetapi tidak ada orang yang bertanggung jawab untuk meresponsnya, manfaat sistem akan terbatas.
Karena itu, sistem monitoring harus dirancang bersama alur eskalasi, standar respons, dan tanggung jawab operasional.
3. Apa kata riset tentang smart manufacturing?
Dalam 2025 Smart Manufacturing and Operations Survey, Deloitte melaporkan hasil survei terhadap 600 eksekutif dari perusahaan manufaktur besar yang memiliki kantor pusat atau operasi di Amerika Serikat. Responden melaporkan peningkatan rata-rata sebesar 10–20% pada output produksi setelah menerapkan inisiatif smart manufacturing.
Deloitte Insights
+1
Angka tersebut bukan hasil khusus dari pemasangan dashboard produksi. Smart manufacturing mencakup berbagai inisiatif, termasuk pengumpulan data, sensor, analitik, dan otomatisasi.
Pelajarannya bukan bahwa setiap pabrik akan mengalami peningkatan output sebesar angka tersebut. Pelajarannya adalah bahwa investasi digital dapat mendukung peningkatan kinerja ketika teknologi diterapkan sebagai bagian dari upaya perbaikan operasional.
Dari sisi teknis, National Institute of Standards and Technology (NIST) Amerika Serikat juga menerbitkan penelitian mengenai pengumpulan, pengelolaan, dan penggunaan ulang data manufaktur. Penelitian tersebut membahas integrasi teknologi serta standar agar data dari peralatan dan sistem produksi dapat digunakan untuk mendukung analisis dan peningkatan kinerja.
NIST
+1
Dengan demikian, dua fondasi perlu dibangun bersama: visibilitas operasional dan kualitas infrastruktur data.
4. KPI apa yang sebaiknya dipantau?
Kesalahan yang sering terjadi adalah menampilkan terlalu banyak angka sekaligus. Dashboard menjadi penuh, tetapi pengguna tetap kesulitan menentukan prioritas.
Mulailah dengan KPI yang berhubungan langsung dengan sasaran produksi.
| KPI | Pertanyaan yang dijawab | Manfaat bagi manajemen |
|---|---|---|
| Output aktual vs target | Apakah produksi sesuai rencana? | Mengetahui kesenjangan pencapaian |
| Downtime | Berapa lama produksi berhenti? | Mengidentifikasi kehilangan waktu |
| Cycle time | Apakah waktu proses sesuai standar? | Mendeteksi penurunan kecepatan |
| Produk NG | Berapa banyak produk tidak sesuai? | Memantau masalah kualitas |
| Availability | Seberapa besar waktu terjadwal mesin tersedia untuk beroperasi? | Mengevaluasi keandalan operasional |
| OEE | Bagaimana gabungan availability, performance, dan quality? | Melihat efektivitas peralatan secara menyeluruh |
OEE atau Overall Equipment Effectiveness umumnya dihitung dengan rumus:
[ \text{OEE} = \text{Availability} \times \text{Performance} \times \text{Quality} ]
Ketiga komponennya harus menggunakan definisi dan metode pengukuran yang konsisten.
OEE juga bukan satu-satunya KPI yang perlu dipakai. Untuk lini yang memiliki kendala material, misalnya, indikator ketersediaan material dan waktu tunggu mungkin lebih berguna untuk mengidentifikasi akar masalah.
KPI harus dipilih berdasarkan tujuan operasional, bukan sekadar karena tersedia dalam perangkat lunak.
5. Seperti apa penerapan production monitoring di pabrik?
Penerapan tidak harus langsung menghubungkan semua mesin dan sistem perusahaan. Pabrik dapat memulai dari satu lini yang memiliki masalah terukur.

Sebagai contoh, perusahaan ingin meningkatkan visibilitas output dan downtime pada satu lini produksi.
Tahap pertama: menentukan sumber data.
Data dapat diperoleh dari PLC, sensor, sinyal mesin, pencatatan operator, atau sistem produksi yang sudah tersedia. Pemilihan sumber bergantung pada jenis mesin, akses data, kebutuhan akurasi, dan kondisi instalasi.
Tahap kedua: menetapkan aturan pengukuran.
Perusahaan perlu menyepakati definisi output, downtime, cycle time, dan kategori penyebab gangguan. Tanpa standar ini, dua mesin atau dua shift bisa menghasilkan data yang tidak dapat dibandingkan secara adil.
Tahap ketiga: menampilkan informasi yang relevan.
Dashboard dapat menampilkan target dibandingkan output aktual, status mesin, durasi gangguan, serta pencapaian per shift. Informasi sebaiknya mudah dipahami oleh operator dan supervisor.
Tahap keempat: menghubungkan informasi dengan tindakan.
Jika output tertinggal dari target, sistem dapat membantu memberi peringatan. Supervisor memeriksa penyebabnya, menghubungi pihak terkait, dan mencatat tindakan yang dilakukan.
Tahap kelima: mengevaluasi hasil.
Setelah periode uji coba, bandingkan kondisi sebelum dan sesudah implementasi. Evaluasi apakah kelengkapan data membaik, waktu respons lebih cepat, downtime menurun, atau target produksi lebih sering tercapai.
Jika hasilnya memenuhi kriteria, perusahaan dapat mempertimbangkan penerapan pada lini lainnya.
6. Apakah semua mesin harus langsung terhubung ke sistem?
Tidak harus.
Konektivitas mesin merupakan pilihan teknis yang harus disesuaikan dengan manfaat dan kebutuhan. Ada beberapa pendekatan yang dapat dipertimbangkan.

Pencatatan digital oleh operator
Cocok ketika mesin belum menyediakan sinyal yang mudah diakses atau ketika perusahaan sedang membangun standar pencatatan awal. Kualitas data bergantung pada konsistensi input dan prosedur kerja.

Sensor tambahan
Dapat digunakan untuk membaca kejadian tertentu, misalnya siklus mesin atau keberadaan benda. Penentuan sensor harus mempertimbangkan karakteristik mesin, keselamatan, dan validasi sinyal.

Integrasi dengan PLC atau sistem mesin
Cocok ketika data yang diperlukan sudah tersedia di sistem kontrol. Integrasi perlu memperhatikan protokol komunikasi, izin akses, keamanan, dan risiko terhadap operasi mesin.
Penting untuk membedakan sistem monitoring dengan sistem kontrol mesin. Monitoring bertujuan membaca dan menampilkan kondisi. Pengiriman perintah untuk mengendalikan mesin memerlukan analisis keselamatan, otorisasi, dan desain yang lebih ketat.
Untuk proyek awal, pendekatan membaca data secara aman biasanya lebih tepat daripada langsung mengubah sistem kontrol yang sudah berjalan.
7. Bagaimana menghitung manfaat finansialnya?
Manfaat production monitoring tidak boleh hanya dinilai dari jumlah dashboard yang berhasil dibuat.
Manajemen perlu menilai apakah sistem membantu mengurangi kerugian, memperbaiki penggunaan kapasitas, atau menurunkan pekerjaan administratif.
Contoh berikut merupakan ilustrasi sederhana.
Misalnya, satu lini memiliki downtime yang tercatat sebesar 30 jam per bulan. Setelah perbaikan proses yang didukung monitoring, perusahaan menargetkan pengurangan 10%, atau 3 jam per bulan.
Jika setiap jam yang benar-benar berhasil dipulihkan memiliki kontribusi produksi senilai Rp500.000, potensi kontribusi tambahan adalah:
[ 3 \text{ jam} \times Rp500.000 = Rp1.500.000 ]
Angka tersebut merupakan potensi kontribusi, bukan otomatis penghematan kas. Perusahaan perlu memastikan bahwa waktu yang dipulihkan memang dapat dimanfaatkan untuk menghasilkan output yang dibutuhkan dan tidak menimbulkan biaya tambahan yang lebih besar.
Perhitungan investasi juga harus memperhitungkan biaya sistem, perangkat, instalasi, pemeliharaan, pelatihan, serta waktu yang diperlukan untuk menjalankan proyek.
Selain itu, pengurangan downtime harus berasal dari perbaikan yang benar-benar terjadi. Dashboard sendiri tidak otomatis mengurangi downtime apabila akar masalahnya tidak ditangani.
8. Hambatan yang perlu diantisipasi
Sebelum memulai, manajemen perlu mempertimbangkan beberapa risiko berikut.
-
Data tidak akurat. Sinyal sensor, pencatatan operator, atau definisi downtime yang tidak konsisten dapat menghasilkan laporan yang menyesatkan.
-
Integrasi sulit. Mesin lama mungkin tidak menyediakan antarmuka komunikasi yang sesuai atau memerlukan perangkat tambahan.
-
Pengguna tidak mengadopsi sistem. Proses input yang terlalu rumit dapat membuat operator kembali ke cara lama.
-
Peringatan tidak ditindaklanjuti. Sistem memberikan informasi, tetapi tidak ada mekanisme respons yang jelas.
-
Risiko keamanan siber. Koneksi antara jaringan operasional dan sistem informasi harus dirancang dengan kontrol akses, segmentasi jaringan, dan prosedur keamanan yang sesuai.
-
Skala proyek terlalu besar sejak awal. Menghubungkan banyak lini sebelum model pengukuran dan proses terbukti dapat meningkatkan kompleksitas dan biaya.
Deloitte juga mengidentifikasi risiko operasional, kesiapan tenaga kerja, dan keamanan siber sebagai sejumlah tantangan dalam penerapan smart manufacturing.
Deloitte Insights
+1
Karena itu, keberhasilan proyek tidak hanya bergantung pada teknologi yang digunakan, tetapi juga pada kesiapan proses dan organisasi.
9. Checklist sebelum memulai proyek production monitoring
Gunakan daftar berikut untuk menilai kesiapan awal pabrik.
Kesiapan implementasi
0 dari 8
Masalah produksi dan sasaran bisnis sudah ditentukan
KPI dan definisinya sudah disepakati
Kondisi awal sudah diukur
Sumber data dan cara pengambilannya sudah diketahui
Penanggung jawab pemantauan dan eskalasi sudah ditentukan
Risiko keselamatan dan keamanan data sudah ditinjau
Biaya implementasi dan pemeliharaan sudah diperkirakan
Kriteria keberhasilan uji coba sudah ditetapkan
Checklist ini adalah alat bantu persiapan, bukan sertifikasi teknis atau keselamatan.
Kesimpulan: Visibilitas adalah Awal, Bukan Tujuan Akhir
Data produksi real-time membantu perusahaan melihat kondisi operasional dengan lebih cepat. Namun, visibilitas baru memberikan nilai ketika informasi yang tersedia mendorong tindakan yang tepat.
Pabrik tidak harus langsung mengadopsi sistem yang kompleks. Langkah yang lebih terukur adalah memilih satu masalah prioritas, memastikan data dapat dipercaya, menetapkan KPI, menguji solusi pada ruang lingkup terbatas, dan mengevaluasi hasilnya.
Ketika pendekatan ini berhasil, production monitoring dapat menjadi fondasi bagi peningkatan operasional yang lebih luas, termasuk integrasi sistem, analisis kinerja, dan otomatisasi.
Tujuan akhirnya bukan membuat semua data terlihat di layar. Tujuannya adalah membantu tim mengetahui apa yang sedang terjadi, memahami apa yang perlu diperbaiki, dan mengambil tindakan berdasarkan informasi yang dapat dipercaya.
Referensi
- Deloitte, 2025 Smart Manufacturing and Operations Survey: Navigating Challenges to Implementation. Baca laporan.
Deloitte Insights
- National Institute of Standards and Technology (NIST), Connecting, Deploying, and Using the Smart Manufacturing Systems Test Bed (2020). Baca publikasi.
NIST
- National Institute of Standards and Technology (NIST), Smart Manufacturing Systems Test Bed. Pelajari sistem dan data manufaktur.
NIST
Catatan: temuan survei Deloitte berasal dari perusahaan manufaktur besar yang diteliti, terutama yang beroperasi di Amerika Serikat. Temuan tersebut tidak menjamin hasil yang sama pada pabrik dengan skala, proses, dan kesiapan digital berbeda.
« Back to Home